
Jika anda pernah meluangkan masa menjalankan mesin pelarik CNC Fanuc, anda tahu betapa mengecewakannya apabila kepekatan bahan kerja dimatikan. Satu persediaan yang salah, salah kalibrasi kecil, atau pun chuck yang haus, dan anda ditinggalkan dengan bahagian yang tidak sesuai, ditolak atau memerlukan masa dan wang. Saya telah berada dalam permainan mesin pelarik CNC selama lebih 12 tahun sekarang, bekerja secara langsung dengan kedai-kedai untuk menyelesaikan isu-isu yang tepat ini, dan saya telah melihat secara langsung bahawa masalah konsentriksi jarang datang daripada mesin itu sendiri-ia datang daripada langkah-langkah kecil yang mudah dilepaskan dalam persediaan, operasi dan penyelenggaraan. Sebagai seseorang yang membekalkan mesin pelarik CNC Fanuc, saya telah menyusun panduan praktikal dan tidak berbulu ini untuk memastikan bahan kerja anda kekal tertumpu dengan sempurna setiap masa.
Mula-mula, mari kita luruskan satu perkara: konsentrik bukan tentang meneka-ia tentang proses. Banyak pengendali baharu melompat terus ke memulakan kitaran tanpa menyemak semula asas, dan di situlah kesilapan berlaku. Mari kita mulakan dengan kerja, kerana ini adalah satu-satunya faktor terbesar yang saya lihat kedai-kedai kucar-kacir. Chuck anda ialah titik sambungan antara bahan kerja anda dan mesin, jadi jika ia tidak diletakkan dengan betul, tiada perkara lain yang penting. Saya telah meminta pelanggan menghubungi saya pada pukul 2 pagi kerana panik kerana mereka menjalankan 50 bahagian yang rosak dan mengesannya kembali ke chuck yang tidak diketatkan secara sekata. Apabila anda menyediakan bahagian pada mesin pelarik Fanuc, jangan hanya tarik kunci chuck sehingga ia berhenti. Saya menggunakan kaedah "torque to spec" setiap kali, dan saya memberitahu semua pelanggan saya untuk menyimpan sepana tork berhampiran mesin mereka-tiada pengecualian. Untuk chuck tiga rahang, terutamanya, anda perlu mengetatkan setiap rahang secara berperingkat, dalam corak silang silang, kepada 80% daripada tork yang disyorkan chuck, kemudian lakukan hantaran kedua kepada 100%. Itu menghalang rahang daripada beralih semasa anda mengetatkan, yang membuang konsentrik lebih cepat daripada apa-apa.
Tunggu, dan jika anda menjalankan bahagian atau bahagian yang lebih besar dengan bentuk yang tidak sekata, tiga rahang standard mungkin tidak memotongnya. Pada masa itulah chuck empat rahang atau collet adalah pertaruhan terbaik anda, tetapi walaupun begitu, anda perlu benarkan bahagian itu. Saya sentiasa mengajar pengendali untuk menggunakan penunjuk dail untuk ini-anda ingin menyemak habisan pada diameter luar bahagian sebelum anda memulakan pengaturcaraan. Kebanyakan kawalan Fanuc mempunyai fungsi mudah untuk melaraskan offset rahang dengan cepat, jadi anda tidak perlu melonggarkan dan menegangkan semula rahang secara manual sebanyak sedozen kali. Saya telah melihat kedai melangkau langkah ini untuk menjimatkan 10 minit, dan akhirnya membazir satu jam untuk membaiki bahagian yang rosak. Tidak berbaloi.
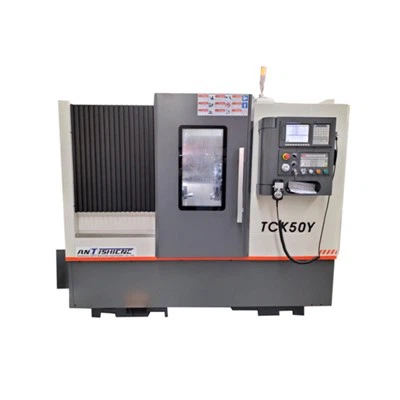
Seterusnya, persediaan mesin dan penentukuran-ini bukan hanya untuk juruteknik perkhidmatan, okay? Walaupun anda membeli mesin pelarik Fanuc CNC yang terbaik sepertiMesin Larik CNC Katil RataSaya membekalkan, mesin anda memerlukan pemeriksaan berkala untuk memastikan ia berjalan lurus. Kesilapan yang paling biasa di sini ialah mengabaikan penjajaran mesin. Dari masa ke masa, cara, gelendong, dan turet boleh beralih sedikit, dan itu menambahkan ketumpuan yang buruk, terutamanya pada bahagian yang panjang. Saya mengesyorkan melakukan pemeriksaan penjajaran pantas setiap 500 waktu operasi. Anda tidak memerlukan alat peringkat makmal yang besar-hanya bar ketepatan, penunjuk dail dan tepi lurus. Jalankan bar di sepanjang paksi-Z dan semak sebarang kehabisan; jika lebih daripada 0.001 inci, hubungi teknologi perkhidmatan anda. Mesin Fanuc dibina untuk memegang penjajaran, tetapi ia tidak boleh dihancurkan-terutamanya jika ia berjalan di kedai yang sibuk dengan bahagian yang berat.
Larian gelendong adalah satu lagi masalah besar yang orang ramai terlepas pandang. Spindle adalah apa yang memutarkan bahan kerja, jadi jika ia bergoyang, bahagian anda akan keluar bulat sebelum ia menyentuh alat. Untuk memeriksa kehabisan gelendong, pasangkan bar ujian dalam chuck, putarkannya perlahan-lahan dan gunakan penunjuk dail untuk mengukur di hujung bar. Jika habis melebihi 0.0005 inci, itu masalah. Kadangkala ia hanya tirus gelendong yang kotor-ambil kain yang bersih dan tidak berbulu (tiada tuala kertas, ia meninggalkan serabut!) dan lap tirus dan bahagian belakang bar ujian. Saya telah membetulkan begitu banyak panggilan "bad spindle" hanya dengan melakukan itu. Jika ia masih dimatikan, anda mungkin perlu melaraskan pramuat galas gelendong, iaitu sesuatu yang boleh anda lakukan dengan skrin diagnostik kawalan Fanuc-tidak perlu membuka keseluruhannya.
Pengaturcaraan dan persediaan alat datang seterusnya, dan saya melihat begitu banyak pengendali memotong sudut di sini juga. Apabila anda menyentuh alatan, pastikan anda menggunakan persediaan pegangan kerja yang sama yang akan anda gunakan untuk pengeluaran. Tunggu, itu kedengaran jelas, tetapi anda akan terkejut berapa ramai orang yang menyentuh alatan dengan bahan kerja dikeluarkan, atau dengan tekanan chuck yang berbeza. Jika tekanan chuck anda ialah 1,000 PSI untuk pengeluaran, jangan sentuh dengan 500 PSI- perbezaan kecil dalam kedudukan bahan kerja akan membuang konsentrik. Juga, perhatikan kehausan alatan. Malah sisipan baru akan haus sedikit selepas 10 atau 20 bahagian, dan itu boleh menganjak hujung alat sebanyak seperseribu inci, yang menambah pada bahagian yang panjang. Kawalan Fanuc mempunyai fungsi mengimbangi kehausan alat, jadi anda boleh melaraskannya dengan cepat antara larian. Saya menetapkan peraturan untuk pelanggan saya: semak kehausan alatan selepas setiap 50 bahagian dan lakukan pemeriksaan mengimbangi alat penuh setiap 100 bahagian. Itu lebih mudah daripada mengolah semula keseluruhan kumpulan bahagian yang tidak baik.
Tunggu, jika anda melakukan sebarang operasi pengilangan pada mesin pelarik Fanuc anda, seperti slotting atau penggerudian, dan anda memerlukan kedua-dua ciri yang diputar dan dikisar untuk menjadi sepusat, mesin bubut standard mungkin tidak mencukupi. Ketika itulah aPutar Mesin Pusat Kilangberguna. Mesin ini dibina untuk menyegerakkan paksi pusing dan pengilangan, jadi anda tidak perlu memasang semula bahagian itu, yang merupakan punca #1 isu konsentrik untuk bahagian berbilang operasi. Saya mempunyai pelanggan tahun lepas yang menjalankan injap enjin automotif pada mesin pelarik mendatar standard, dan mereka mendapat 0.003 inci ralat konsentrik kerana mereka terpaksa membalik bahagian untuk mengisar hujungnya. Beralih kepada pusat kilang belok, dan mereka menurunkannya kepada 0.0008 inci jauh di bawah spesifikasi mereka, dan mereka menjimatkan dua jam bagi setiap kelompok bahagian. Itulah jenis kemenangan yang menjadikan pelaburan berbaloi, pastinya.


Juga, mari kita bercakap tentang bahan bahagian dan lekapan untuk bentuk ganjil. Jika anda menjalankan bahagian yang tidak simetri, seperti aci dengan alur kunci, anda tidak boleh melemparkannya ke dalam tiga rahang dan pergi. Gunakan rahang lembut yang telah anda pemesinan khusus untuk bahagian itu. Pemesinan rahang lembut untuk dipadankan dengan OD bahan kerja bermakna kesesuaian sempurna, tiada jurang, tiada pergeseran. Saya sentiasa mengajar pelanggan saya untuk memesin rahang lembut pada mesin pelarik itu sendiri, manakala rahang dipasang pada chuck. Dengan cara itu, anda memastikan diameter dalam rahang adalah sepusat sempurna dengan gelendong mesin. Ia mengambil masa 10 minit tambahan, tetapi ia menghapuskan 90% daripada ralat konsentrik berkaitan lekapan. Saya tidak dapat memberitahu anda berapa kali saya melihat kedai menggunakan rahang keras generik untuk bahagian tersuai, dan tertanya-tanya mengapa bahagian mereka tidak berada di tengah.
Satu lagi perkara yang sering diabaikan: penyediaan bahagian. Pastikan bahan kerja mentah yang anda gunakan adalah sepusat. Jika anda menukar stok bar, semak habisan ODnya sebelum anda memasukkannya ke dalam chuck. Bar yang bengkok atau mempunyai tempat yang besar pada OD tidak akan sepusat, tidak kira betapa baiknya persediaan anda. Saya menyimpan penunjuk dail mudah alih dalam setiap kotak alat yang saya berikan kepada pelanggan baharu, dan saya memberitahu mereka untuk menyemak setiap stok bar sebelum persediaan. Jika terdapat lebih daripada 0.002 inci habis, tukarkannya dengan bar lain. Ia adalah langkah kecil, tetapi ia menjimatkan banyak kekecewaan kemudian.
Tunggu, bagaimana pula apabila anda menjalankan bahagian yang panjang dan langsing? Ini adalah rumit kerana ia melentur di bawah daya pemotongan, yang membuang konsentrik. Saya sentiasa mengesyorkan menggunakan rehat tetap atau rehat pengikut untuk bahagian yang lebih panjang daripada 10 kali diameternya. Pastikan selebihnya dilaraskan hanya betul-terlalu ketat, dan ia akan menjaringkan bahagian atau menambah geseran; terlalu longgar, dan bahagian itu masih akan lentur. Kawalan Fanuc membolehkan anda menyegerakkan pergerakan selebihnya dengan paksi Z mesin pelarik, jadi anda tidak perlu melaraskannya secara manual setiap beberapa inci. Saya mempunyai pelanggan yang menjalankan injap aluminium sepanjang 3 kaki suatu ketika dahulu, dan mereka mendapat bahagian yang tirus 0.005 inci dari hujung ke hujung kerana ia melangkau menggunakan rehat pengikut. Sebaik sahaja mereka menambah itu, ralat konsentrik mereka menurun sebanyak 80% penukar permainan.
Jangan lupa juga penyelenggaraan mesin secara berkala. Saya bekalkan banyakPelarik CNC MendatardanPelarik Pusing Mendatarmodel ke kedai-kedai kecil, dan yang menjejaki penyelenggaraan mempunyai masalah penumpuan yang jauh lebih sedikit daripada yang menunggu sehingga sesuatu rosak. Bersihkan laluan setiap minggu cip dan gunk penyejuk boleh tersangkut, menyebabkan gerabak terikat dan beralih. Lubricate galas gelendong mengikut jadual Fanuc, bukan apabila anda ingat. Dan gantikan bahagian yang haus, seperti rahang chuck atau pengedap, sebelum ia menyebabkan masalah. Meterai chuck $20 adalah jauh lebih murah daripada kumpulan buruk $2,000 bahagian.
Sekarang, mari kita bincangkan tentang penyelesaian masalah apabila anda mempunyai masalah penumpuan. Pertama, jangan panik-9 kali daripada 10, ini adalah penyelesaian yang mudah. Mulakan dengan asas: semak tork chuck, periksa runout spindle, semak offset alat. Saya selalu memberitahu operator untuk bekerja dari tempat kerja, bukan sebaliknya. Saya mempunyai pelanggan bulan lepas yang mendapat ralat ketumpuan 0.004 inci pada bolt keluli tahan karat. Dia menghabiskan dua jam memeriksa program, alat, turet, dan akhirnya menyedari dia telah mengetatkan rahang chuck secara tidak rata apabila dia menukar sekumpulan bahagian. Membetulkannya, dan masalah itu hilang dalam masa 2 minit. Itu jenis kesilapan yang anda hanya buat sekali sahaja, bukan?
Juga, manfaatkan alat diagnostik terbina dalam kawalan Fanuc. Ia bukan hanya untuk juruteknik perkhidmatan-anda boleh menggunakannya untuk memeriksa beban gelendong, penjajaran paksi, dan juga nilai mengimbangi rahang dalam masa nyata. Kebanyakan pengendali tidak mengetahui fungsi ini wujud, dan mereka boleh menjimatkan banyak masa. Contohnya, jika anda menarik skrin diagnostik habis gelendong pada kawalan Fanuc anda, anda boleh melihat dengan tepat berapa banyak goyangan yang ada tanpa penunjuk dail, yang mempercepatkan pemeriksaan sebanyak separuh.
Tunggu, satu perkara lagi: latihan pengendali. Saya boleh membekalkan anda dengan mesin pelarik Fanuc CNC terbaik di pasaran, sepertiPelarik Katil RataSaya cadangkan untuk bahagian kecil hingga sederhana, tetapi jika pengendali anda tidak tahu cara menyediakannya dengan betul, anda masih akan menghadapi masalah. Saya menawarkan latihan percuma di tapak untuk semua pelanggan saya, kerana saya tahu itulah yang membezakan antara mesin yang bagus dan mesin yang hebat. Saya mengajar mereka bukan sahaja cara menjalankan kawalan, tetapi cara menyelesaikan masalah konsentrik, cara menyemak pegangan kerja dan cara melakukan penentukuran mudah. Selalunya, kedai dengan pengendali yang terlatih mempunyai masalah sifar penumpuan-mereka hanya tahu langkah-langkah kecil yang membuat semua perbezaan.
Pada penghujung hari, penumpuan pada mesin pelarik CNC Fanuc bukanlah sains roket. Ini tentang menjadi konsisten, tidak memotong sudut, dan memberi perhatian kepada butiran kecil. Daripada cara anda mengetatkan rahang chuck anda kepada memeriksa stok bar sebelum persediaan, daripada menggunakan rahang lembut untuk bahagian tersuai kepada melakukan pemeriksaan penjajaran biasa, setiap langkah menambah kepada bahagian yang tertumpu sempurna. Jika anda bosan membuang bahagian kerana kepekatan yang tidak baik, atau jika anda sedang mencari mesin bubut Fanuc yang boleh dipercayai yang akan membantu anda mencapai spesifikasi toleransi anda, jangan teragak-agak untuk menghubungi anda. Saya di sini untuk membantu anda mengetahui perkara yang diperlukan oleh kedai anda, sama ada mesin pelarik mendatar standard, pusat kilang pusing untuk bahagian berbilang operasi atau sekadar petua untuk menyelesaikan isu yang sedang anda hadapi.
Rujukan:
- Perbadanan Fanuc. (2022). Manual Operasi Pelarik CNC Fanuc: Pegangan Kerja dan Penentukuran.
- Persatuan Kejuruteraan Pembuatan Antarabangsa. (2021). "Sumber Ralat Konsentris dalam Pemacuan CNC: Kajian Kes Pengeluaran Kelompok Kecil." Jurnal Proses Pembuatan, Vol. 67, ms 412-421.
- Persatuan Alat & Pengeluaran. (2023). "Amalan Terbaik untuk Pemesinan Rahang Lembut dan Pegangan Kerja untuk Pelarik CNC." Buletin Teknikal TPA 108.
- Buku Panduan Machinist: CNC Turning Edition. (2022). Industrial Press Inc., New York.